
#重载RGV #自动化产线 #渣包转运车 #渣包车升级方案 #有色金属冶炼 #渣缓冷转运 #智能搬运 #自动化 #杭州豪盛 #隔热RGV #重载搬运
项目背景:
有色金属冶炼是国家基础工业的重要支柱,其中铜冶炼废渣的及时转运与冷却,是保障冶炼产线连续稳定运行的关键环节。在铜冶炼之后,高温废渣需装入渣包罐,通过专用车辆运输至缓冷场进行水冷降温。现场设有两条并行轨道贯通出渣口与缓冷场:一条轨道上的车辆驶向缓冷场卸渣,另一条轨道上的车辆返回渣包房,形成往返转运循环。该项目原采用国外进口渣包转运车,以燃油为动力,能耗大、成本高,且依赖人工驾驶;一旦铜渣溢出,极易引燃车辆及作业人员,存在重大安全隐患。客户亟需一套安全可靠、节能高效、可实现现场无人化作业的渣包智能转运方案。
解决方案:
杭州豪盛电动车辆有限公司深入分析该项目工况,量身设计了一套由13台85吨重载RGV与21台配套100吨电动转盘构成的全自动渣缓冷转运线,以智能化装备全面替代传统人工驾驶的进口渣包转运车。
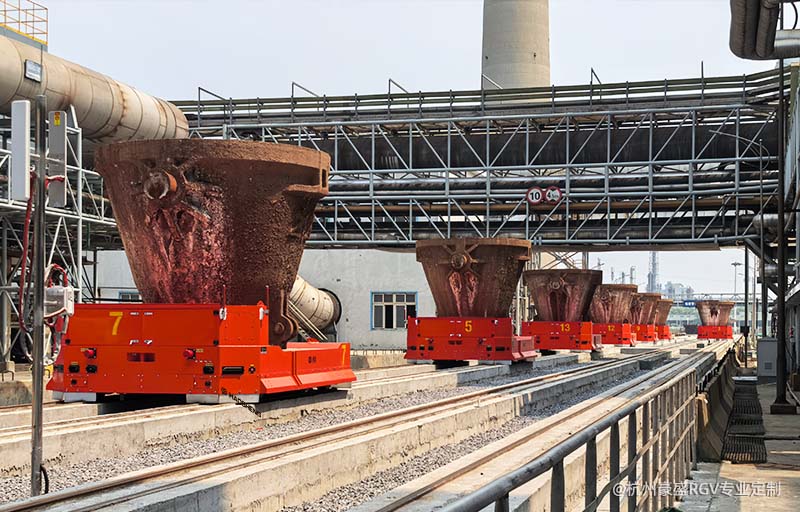
针对近1000℃高温熔渣工况,豪盛专门定制了隔热耐高温的85吨重载RGV。RGV背负渣包罐运行,自动停靠在出渣口下方等待放渣;放渣完毕后,车辆依据调度指令将满包渣包罐运输至缓冷场指定工位,与智能龙门吊实现高效联动——龙门吊将满包渣包罐吊运至缓冷场进行降温,同时将空渣包吊装至车辆上,实现空满循环作业。
两条并行轨道之间通过多个电动转盘实现联通。载有空渣包的RGV借助转盘互动驶向另一条轨道返回渣包房;当其中一条轨道出现突发状况时,RGV可通过转盘灵活换轨,绕过问题区域后再次通过转盘返回原轨道,保证整条产线的高灵活性,不会因局部突发状况而导致全线停产。
整个转运过程仅需人工在调度室发送调度指令即可完成,现场无需人员作业,从源头消除了铜渣溢出引燃车辆与人员的安全隐患,极大提升了生产安全性。同时,RGV采用低压轨道供电技术,可24小时不间断运行,彻底摆脱了燃油动力的能耗与排放束缚,绿色节能优势显著。
该项目的成功落地,不仅彻底解决了铜冶炼渣包转运的安全难题,更以全自动化运行、灵活换轨调度与低压轨道供电的硬核实力,为有色金属冶炼行业的智能化、绿色化转型树立了标杆示范。杭州豪盛凭借在重载智能搬运装备领域的深厚积淀,再次彰显了“重器智造”的硬核实力,为传统高耗能行业的高质量发展注入科技动能。
| 载重能力 | 导航方式 | 服务行业 |
| 85吨 | 轨道导航 | 有色金属冶炼 |

